logo

적절한 탄화탄소 드릴 비트 효율을 높이고 비용을 절감

December 13, 2025

최신 회사 블로그 게시물 적절한 탄화탄소 드릴 비트 효율을 높이고 비용을 절감

금속 공사업에서는 시간이 돈과 같죠. 매 순간 뚫림기가 비활성화되고, 도구가 바뀌면, 이 모든 것이 조용히 수익률을 떨어뜨립니다.절개 효율을 극적으로 향상시키고 생산 비용을 줄이는 동시에 정밀도를 유지하는 해결책은 적절한 탄화물 절개기를 선택하는 데 있습니다..

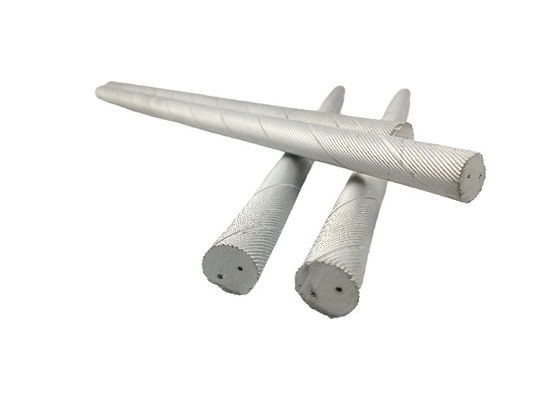
탄화탄소 펌프, 텅프먼 탄화탄소 재료로 만들어, 그들의 예외적인 성능 때문에 다양한 재료를 절단하는 데 결정적인 역할을 합니다. 탄소 강철에서 열에 저항하는 합금까지,탄화탄소 조각은 신뢰할 수있는 결과를 제공합니다.그 핵심 장점은 물질의 극한의 경직성과 고온 환경에서도 그 경직성을 유지할 수 있는 능력에서 비롯됩니다.일반적으로 텅스텐 탄화물로 구성되어 있으며, 코발트가 결합제로 사용된다., 이 비트에는 특정 애플리케이션을 위한 티타늄 탄화물 같은 추가 부품이 포함될 수 있습니다.

탄화물 대 고속 강철 드릴 비트: 성능 비교

금속공업에서, 고속제철 (HSS) 및 탄화화물 드릴은 두 가지 가장 일반적인 옵션을 나타냅니다. 둘 사이의 선택은 특정 가공 요구 사항에 달려 있습니다.처리 시간 및 비용 고려 사항 포함.

탄화물 굴착기 의 장점

탄화탄소 비트는 마모 저항과 고속 절단 응용 분야에서 우수합니다.

  • 고도의 마모 저항성:탄화탄소 비트는 HSS 비트보다 훨씬 더 좋은 마모 저항을 나타냅니다. HSS는 내구성을 향상시키기 위해 울프스탄, 크롬, 코발트와 같은 요소를 포함하지만,이 부분에서 탄화탄을 능가합니다.이것은 동일한 조건에서 도구의 수명을 더 길게 번역하여 도구 변경 빈도를 줄이고 생산 비용을 줄입니다.
  • 고속 절단 능력:탄화화물 은 높은 온도 에서도 단단 함 을 유지 한다. 고속 절단 도중, 마찰 이 열 을 발생 시킨다. 그러나 탄화물 조각 들 은 부드럽거나 변형 되지 않고 절단 성능 을 유지 한다.반대로, HSS 비트는 가열되면 단단함을 잃는 경향이 있으며, 절단 효율과 도구의 수명을 손상시킵니다.

탄화탄소 굴착 장치의 단점

HSS와 비교하면 탄화물 비트는 두 가지 주요 한계를 가지고 있습니다.

  • 낮은 강도:탄화탄소의 비교적 부서지기 쉬운 성질은 구부리거나 진동으로 인해 깨지기 쉽다.적절한 칩 제어 충돌 손상을 일으킬 수있는 축적 또는 얽힘을 방지하는 데 필수적입니다그러나, 이 같은 특성은 작업 중에 굴곡에 저항하기 때문에 더 나은 굴착 정밀성에 기여합니다.
  • 더 높은 비용:제조 과정은 탄화탄소 비트를 HSS 대응품보다 더 비싸게 만듭니다. 이는 초기 투자에 대해 일부 기업을 걱정할 수 있습니다.연장된 서비스 수명과 향상된 효율성으로 인해 시간이 지남에 따라 전체 운영 비용이 낮아집니다..

탄화탄소 굴착 장치의 일반적인 유형

두 가지 주요 카비드 비트 카비드 비트 및 인덱스 가능한 삽입 비트입니다.

  • 고체 탄화물 조각:이 장치는 단편 구조로 턱에서 절단 가장자리까지 구성되어 있으며, 높은 정밀도를 필요로 하는 작은 지름 구멍에 이상적입니다.도구의 수명을 연장하고 장기적인 비용을 줄이는 것.
  • 인덱스 가능한 삽입 비트:교체 할 수있는 절단 삽입 장치가있는 드릴 바디로 구성되어 있으며, 완전히 비트 교체하기보다는 빠른 삽입 변경을 허용합니다.이 설계 는 도구 의 마모 로 인한 오류 를 최소화 하며, 특히 큰 지름의 구멍 에서 비용 효율적 인 것 을 증명 한다일부 모델은 효율성과 정확성을 더욱 향상시키기 위해 여러 개의 삽입기를 사용합니다.

탄화탄소 굴착기 선택 기준

올바른 탄화물 비트 선택은 구멍 지름, 깊이, 정밀 요구 사항 및 작업 조각 재료 등 여러 가지 요소를 평가해야합니다.

구멍 직경 과 깊이 고려

구멍 사양을 기준으로 선택할 때 중요한 점:

  • 직경:실제 구멍은 일반적으로 설치 정확성, 입력 방법 및 운영 진동으로 인해 비트 지름보다 약간 더 크다.이러한 요소들은 설계 사양을 충족시키기 위해 선택 중에 고려되어야 합니다..
  • 깊이:깊은 구멍 (지름 10배 이상) 은 더 긴 비트를 필요로 하며, 이 비트는 안정성이 떨어지고 부러질 위험도 높아집니다.조종 구멍 은 그러한 경우 위치 정확성 을 향상 시킬 수 있다.
  • 정밀도 (내용):단단한 부착이 필요한 구멍은 일반적으로 뚫고 나간 후 재림 또는 굴착과 같은 마무리 과정이 필요합니다. 이러한 후속 작업을 허용하기 위해 약간 미미한 비트를 선택하십시오.

작업 부품 재료 고려 사항

재료 특성은 도구 재료 선택과 냉각 요구 사항을 모두 결정합니다.

  • 재료별 도구 선택:다른 재료는 특정 도구 조성을 요구합니다. 제조업체는 일반적으로 재료 그룹에 기반한 도구 등급을 권장합니다. 예를 들어 탄소 강철의 P 등급, 알루미늄 합금의 N 등급.
  • 냉각수 공급 도구:부드러운 철강이나 알루미늄과 같은 재료는 종종 칩 대피에 어려움을 겪습니다. 냉각액 구멍이있는 비트는 작동 중에 유체 주입을 허용합니다.칩을 효과적으로 제거하고 처리 간섭을 최소화합니다..

탄화탄소 비트에 대한 최적의 가공 조건

적절한 설정은 도구 길이를 조정하고 칩을 제거해야합니다.

  • 도구 길이 조정:도구 의 확장 은 구멍 깊이 와 함께 증가 하기 때문 에, 굴곡 도 증가 합니다. 절단 속도 와 공급 속도 는 그에 따라 조정 해야 합니다.
  • 칩 대피:칩이 긴 나선이나 조각으로 형성되든, 부드러운 제거를 보장하면 가공 과정을 방해 할 수있는 얽힘을 방지합니다.

가공 매개 변수 참조

작업 부품 재료 절단 속도 (m/min) 공급 속도 (mm/rev)
탄소강 (S50C) 120 0.20
스테인리스 스틸 (SUS430) 80 0.15
티타늄 합금 (Ti-6Al-4V) 40 0.15
알루미늄 합금 (A5052) 200 0.10

Selecting appropriate carbide drill bits and configuring optimal machining conditions based on material properties and processing requirements forms the foundation for efficient drilling operations that reduce costs while enhancing productivity.

우리와 연락하기
담당자 : Mr. Chen
전화 번호 : 0592-2038819
남은 문자(20/3000)